Навчальна тема
З’єднання деталей машин
Основні з’єднання деталей машин: різьбові, зварні, заклепкові, шпонкові та шліцьові. Класифікація, передача навантаження й базові принципи розрахунку.
З’єднання деталей машин утворюють із окремих деталей складальні одиниці та забезпечують передавання сил, крутних моментів і переміщень. У розрахунковій схемі з’єднання є частиною силового ланцюга: навантаження має перейти від однієї деталі до іншої через болт, шов, заклепку, шпонку, шліци, шар клею або контакт посадки.
Класифікація з’єднань
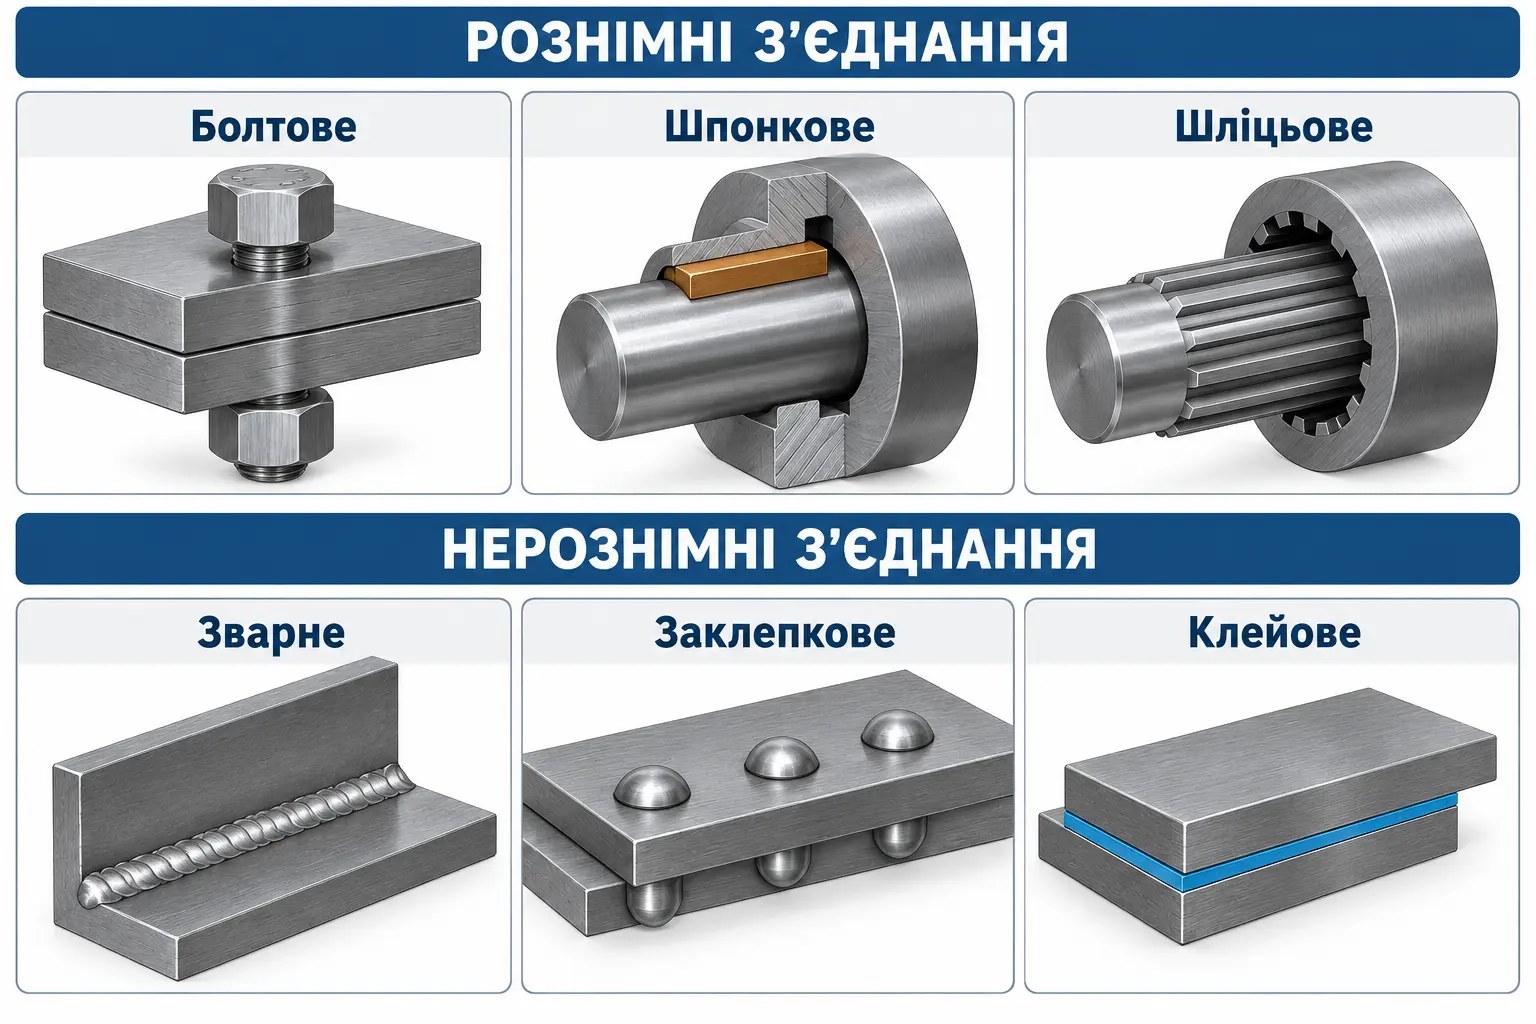
За можливістю розбирання без пошкодження деталей з’єднання поділяють на рознімні та нерознімні. До рознімних належать різьбові, шпонкові, шліцьові й клемові з’єднання. До нерознімних - зварні, заклепкові, паяні та клейові. Посадки з натягом займають проміжне положення: їх можна розібрати спеціальним обладнанням, але багаторазове розбирання часто погіршує посадкові поверхні.
За способом передавання навантаження розрізняють з’єднання:
- геометричного замикання - сила передається контактом поверхонь, наприклад у шпонці, шліцах або посадковому болті;
- силового замикання - навантаження утримують сили тертя від затягування чи натягу, наприклад у клемовому або пресовому з’єднанні;
- матеріального замикання - між деталями виникає спільний матеріальний зв’язок, як у зварному, паяному або клейовому шві.
Тип з’єднання обирають за сукупністю вимог: можливістю розбирання, характером навантаження, матеріалами деталей, технологією виготовлення та умовами експлуатації. Таблиця дає орієнтовне порівняння найпоширеніших варіантів.
| Критерій | Різьбове | Шпонкове / шліцьове | Клемове | Зварне | Заклепкове | Паяне / клейове |
|---|---|---|---|---|---|---|
| Розбирання без руйнування | ● Добре | ● Добре | ● Добре | — Недоцільно | — Недоцільно | — Недоцільно |
| Передавання крутного моменту | ◐ Можливо | ● Добре | ● Добре | ● Добре | ◐ Можливо | ◐ Можливо |
| З’єднання тонких листів | ◐ Можливо | — Недоцільно | — Недоцільно | ◐ Можливо | ● Добре | ● Добре |
| Різнорідні матеріали | ● Добре | ◐ Можливо | ● Добре | — Зазвичай недоцільно | ◐ Можливо | ● Добре |
| Герметичність | ◐ З ущільненням | — Недоцільно | — Недоцільно | ● Добре | ◐ Можливо | ● Добре |
| Регулювання положення деталей | ◐ Можливо | ◐ Обмежено | ● Добре | — Недоцільно | — Недоцільно | — Недоцільно |
Позначення: ● — добре відповідає критерію; ◐ — застосування можливе за певних умов; — — зазвичай недоцільно.
Оцінки не є абсолютними. Остаточний вибір залежить від величини та характеру навантаження, матеріалів, точності складання, корозійного середовища, серійності виробництва й вартості.
Рознімні з’єднання
Різьбові
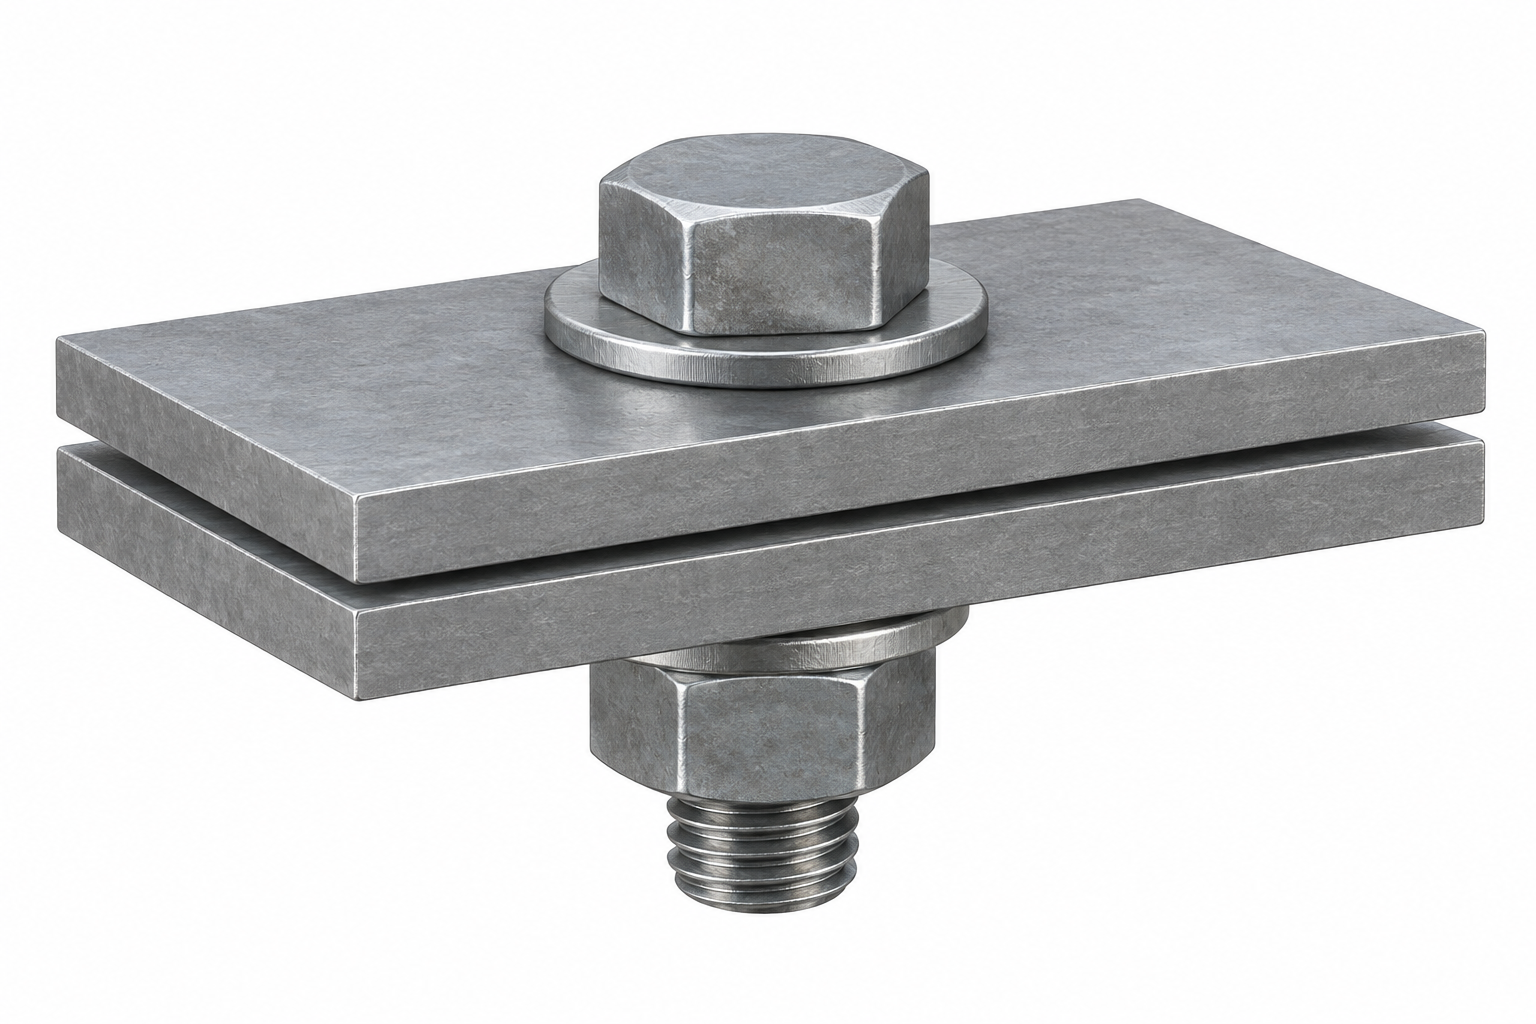
Болти, гвинти та шпильки є стандартизованими й зручними для монтажу. Попереднє затягування притискає деталі, зменшує змінну складову навантаження болта та може передавати поперечну силу тертям між стиками. Різьба водночас створює концентрацію напружень, тому небезпечними є перші робочі витки та перехід стержня до головки.
Шпонкові та шліцьові
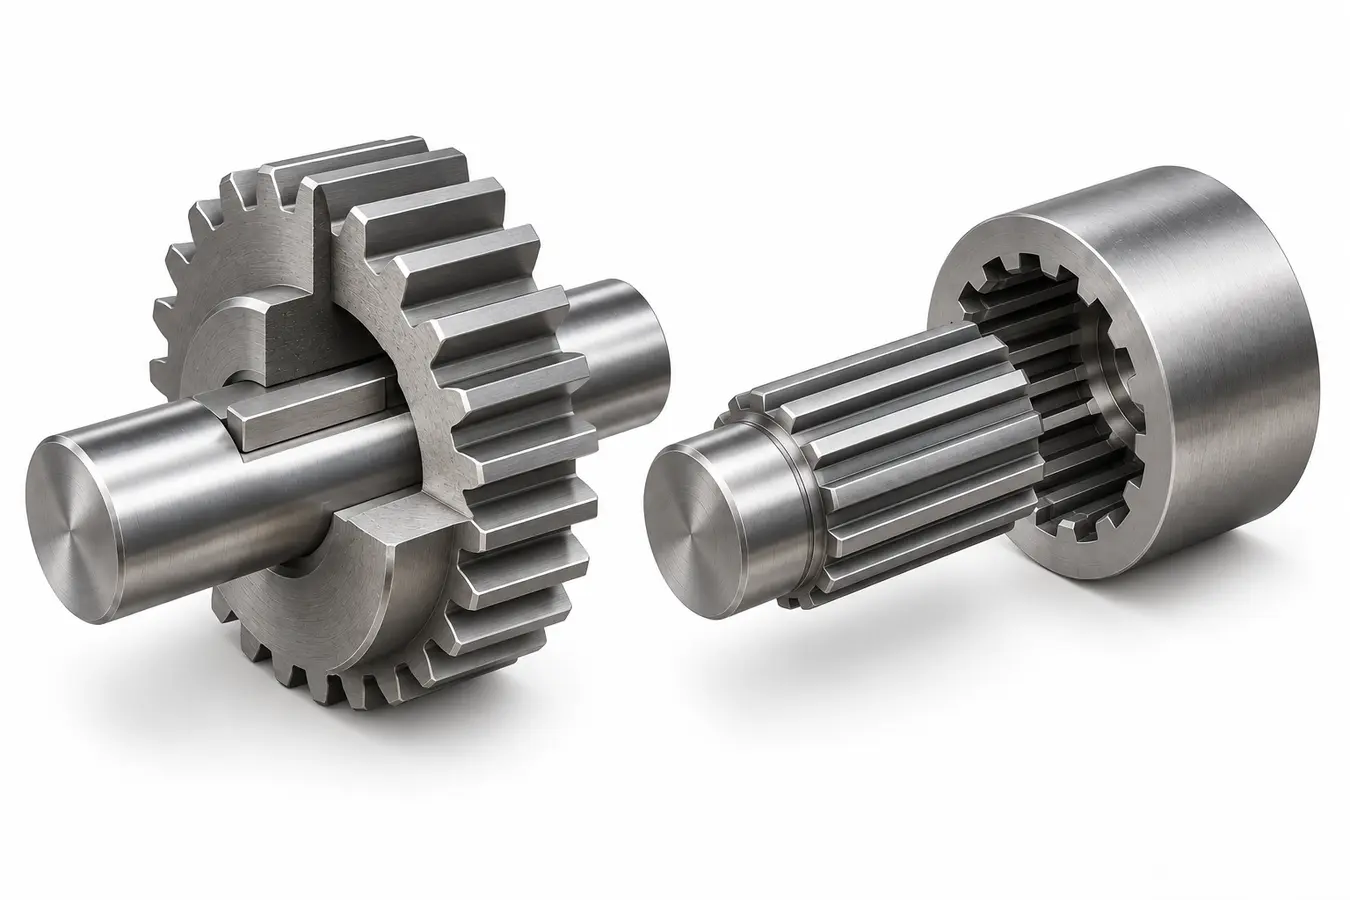
Ці з’єднання передають крутний момент між валом і маточиною. Шпонка проста й технологічна, але паз послаблює вал і створює концентрацію напружень. Шліци розподіляють навантаження між кількома зубцями, краще центрують маточину та можуть забезпечувати її осьове переміщення.
Клемові (фрикційно-гвинтові з'єднання)
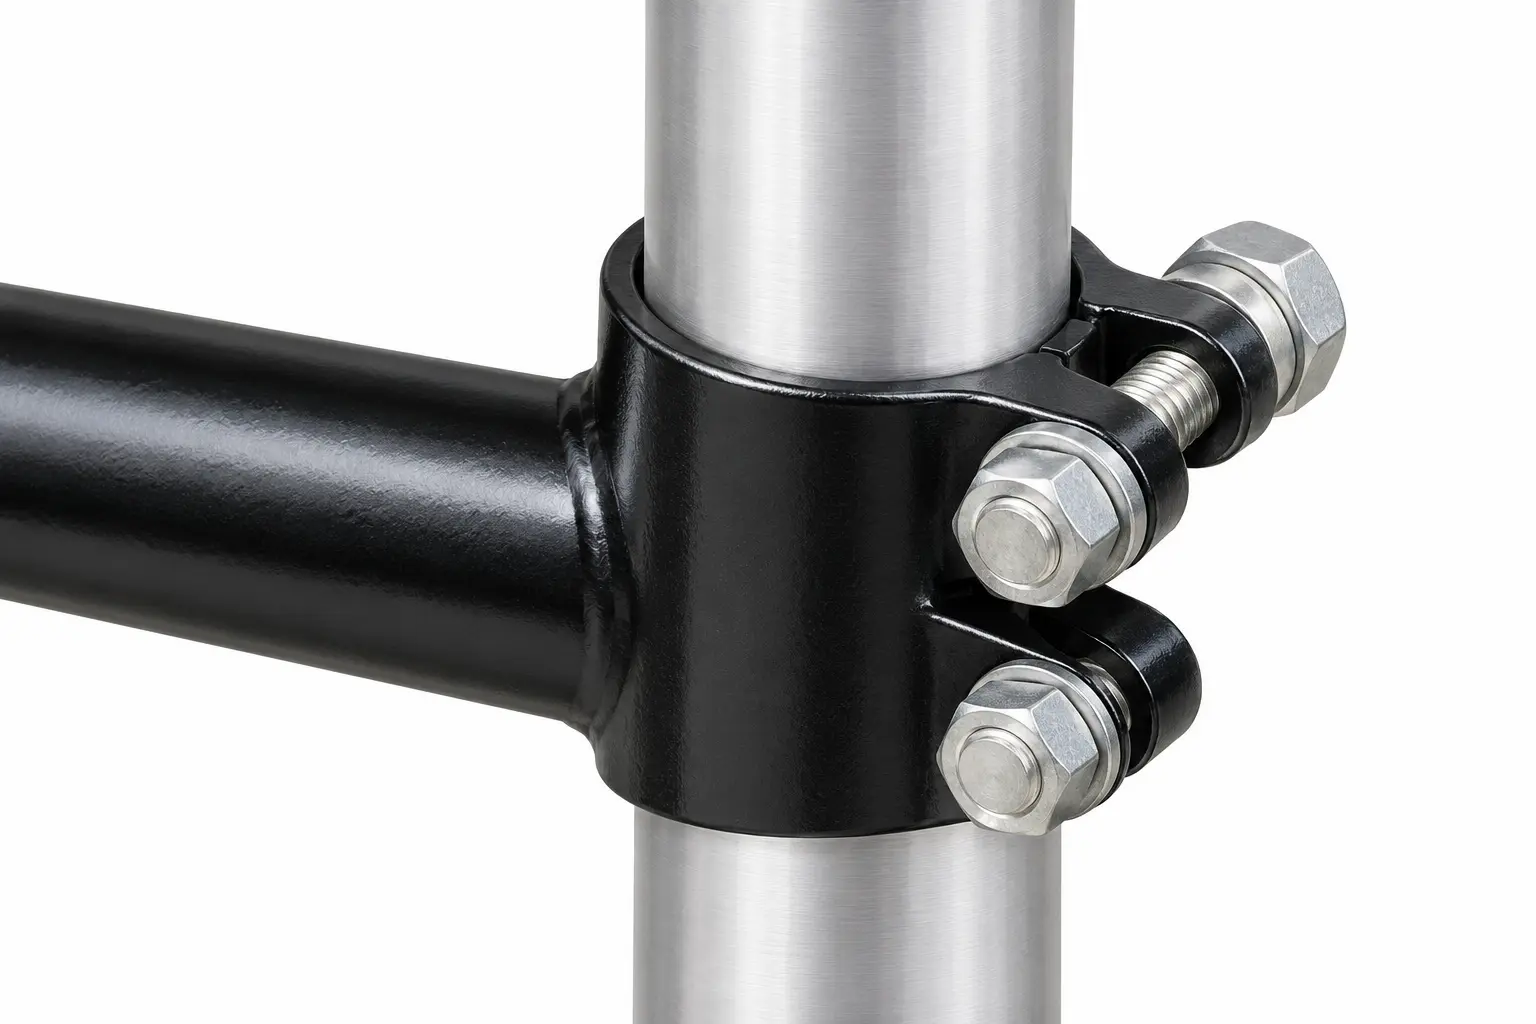
Клема охоплює вал або стержень і після затягування створює нормальний тиск. Осьову силу чи момент передають сили тертя. Перевага полягає у відсутності паза на валу та можливості регулювання положення деталі.
Нерознімні з’єднання
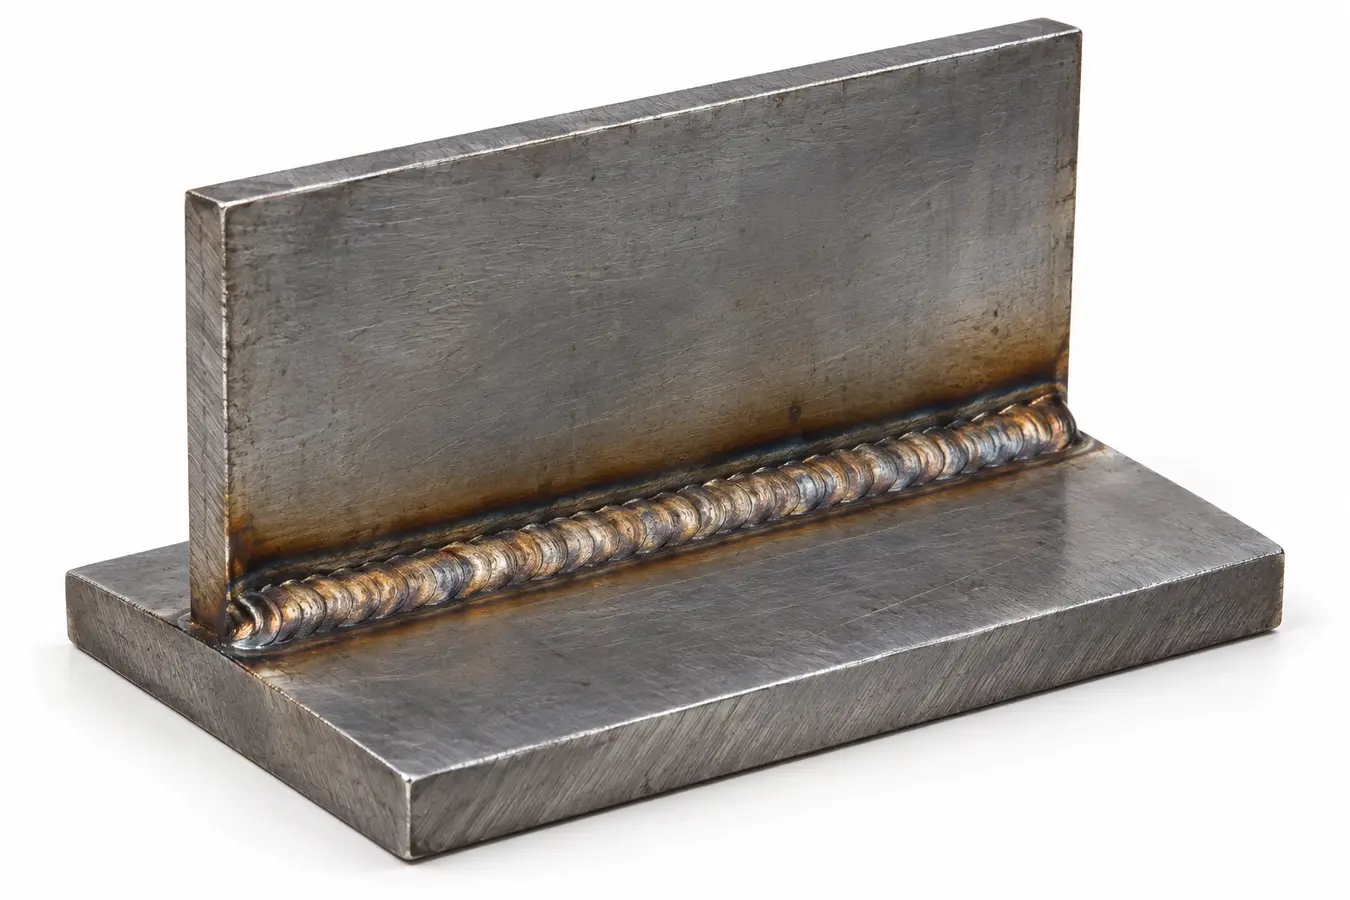
Зварні
Зварювання створює металургійний зв’язок і дає змогу отримати легку та жорстку конструкцію. Поряд із міцністю шва враховують концентрацію напружень, залишкові напруження, деформації від нагрівання та якість виконання.
Заклепкові
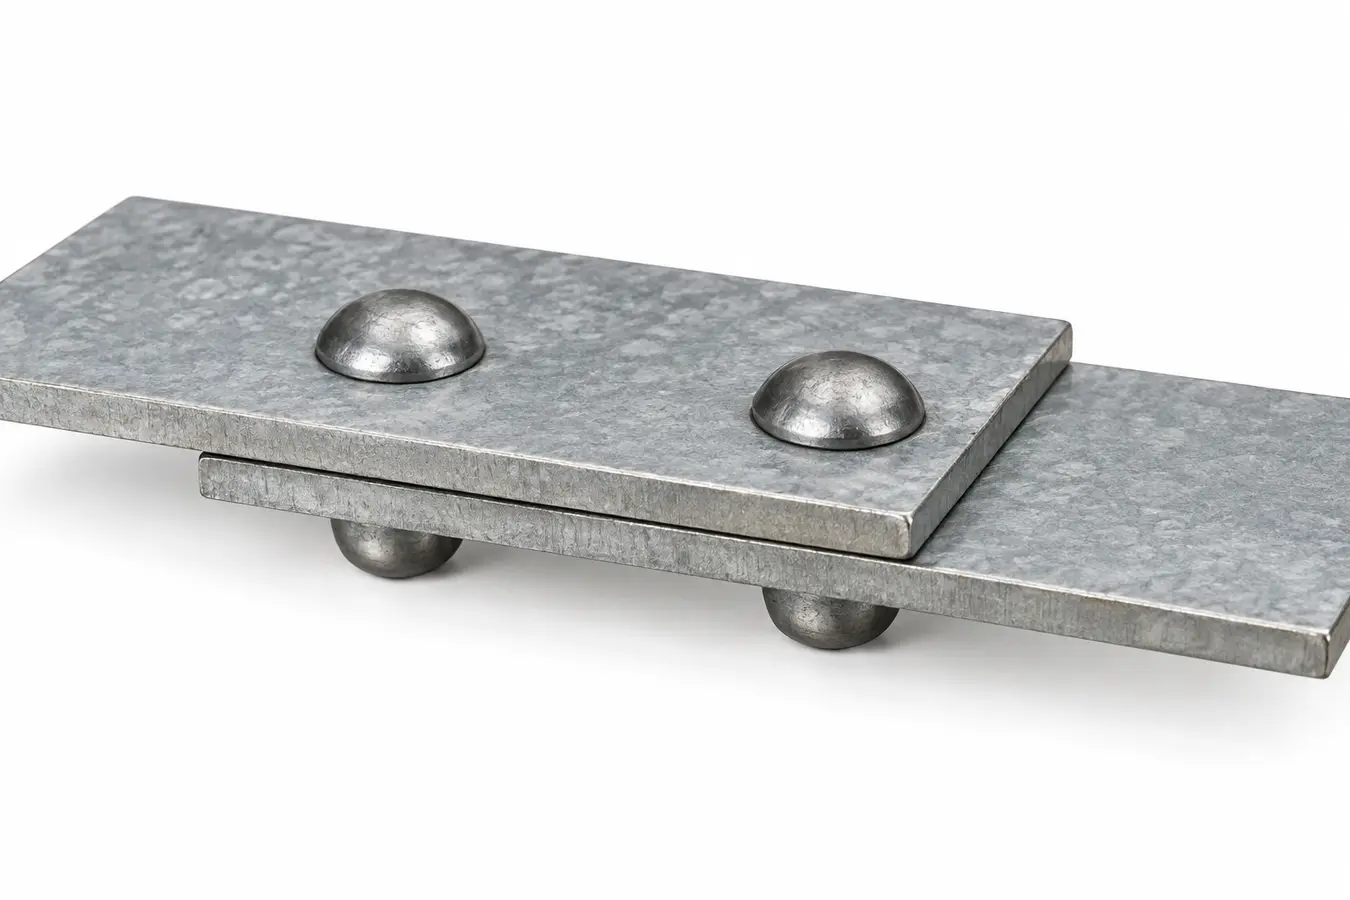
Заклепки працюють переважно на зріз, а стінки отворів - на зминання. Такі з’єднання доцільні для тонких листів, матеріалів, що погано зварюються, або конструкцій із підвищеними вимогами до тріщиностійкості.
Паяні та клейові
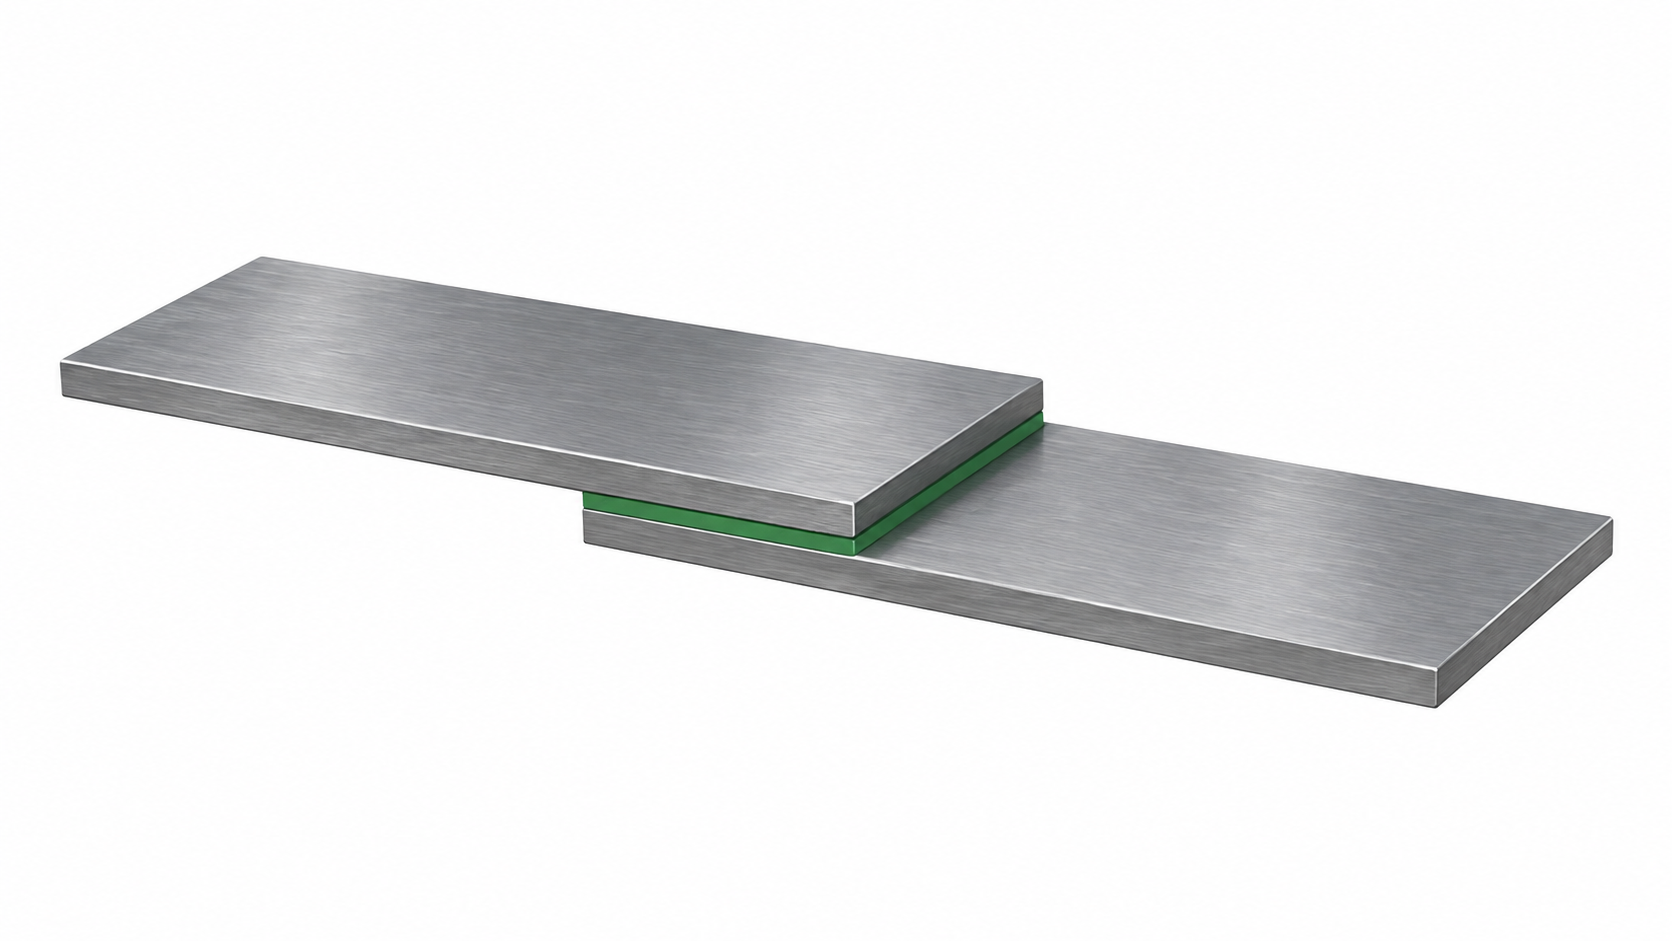
Паяння з’єднує деталі розплавленим припоєм без плавлення основного матеріалу. У клейовому з’єднанні навантаження передається тонким адгезійним шаром. Обидва способи зручні для тонких і різнорідних деталей, але потребують правильної підготовки поверхонь та захисту від несприятливої температури й середовища.
Загальна логіка розрахунку
Спочатку визначають розрахункову силу або момент з урахуванням режиму роботи:
$$F_d=K_dF,\qquad T_d=K_dT,$$
де \(K_d\) - коефіцієнт динамічності та умов роботи. Далі встановлюють реальний шлях навантаження, знаходять сили між окремими елементами й перевіряють усі можливі граничні стани. Типові умови міцності мають вигляд
$$\sigma\le [\sigma],\qquad \tau\le [\tau],\qquad p\le[p],\qquad n=\frac{R}{S}\ge n_{\min},$$
де \(p\) - середній контактний тиск або напруження зминання, \(R\) - характеристика опору матеріалу, \(S\) - розрахункове напруження. Для циклічного навантаження додатково оцінюють втому, для температурного - повзучість і релаксацію, для вологого чи агресивного середовища - корозійну стійкість.
Як обирають з’єднання
- характер, напрям і циклічність навантаження;
- потреба в розбиранні, регулюванні або заміні деталей;
- точність взаємного положення та жорсткість стику;
- матеріали й товщина деталей, доступність з обох боків;
- температура, корозія, вібрація та герметичність;
- технологія виготовлення, контроль якості, маса і вартість.
Головний принцип: добрим є не найміцніше з’єднання саме по собі, а з’єднання, яке надійно передає задане навантаження, технологічне у виготовленні та не створює слабких місць у суміжних деталях.
Класичні джерела для поглиблення
Структура розділу узгоджена з традиційними курсами деталей машин М. М. Іванова, П. Ф. Дунаєва та О. П. Лелікова, а підхід до силового шляху, попереднього затягування й оцінювання відмов - із курсом Shigley’s Mechanical Engineering Design.